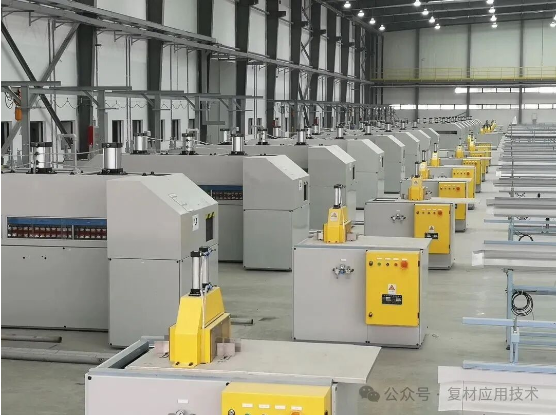
拉挤工艺是一种连续生产复合材料型材的方法,它是将纱架上的无捻玻璃纤维粗纱和其他连续增强材料、聚脂表面毡等进行树脂浸渍,然后通过保持一定截面形状的成型模具,并使其在模内固化成型后连续出模,由此形成拉挤制品的一种自动化生产工艺。
利用拉挤工艺生产的产品其拉伸强度高于普通钢材。表面的富树脂层又使其具有良好的防腐性,故在具有腐蚀性的环境的工程中是取代钢材的佳产品,广泛应用于交通运输、电工、电气、电气绝缘、化工、矿山、海洋、船艇、腐蚀性环境及生活、民用各个领域。
拉挤成型工艺流程
拉挤成型工艺形式很多,分类方法也很多。如间歇式和连续式,立式和卧式,湿法和干法,履带式牵引和夹持式牵引,模内固化和模内凝胶模外固化,加热方式有电加热、红外加热、高频加热、微波加热或组合式加热等。
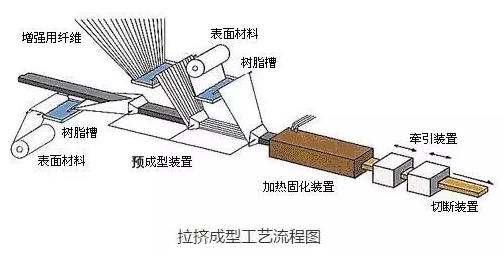
拉挤成型典型工艺流程为:
玻璃纤维粗纱排布——浸胶——预成型——挤压模塑及固化——牵引——切割——制品
拉挤成型设备组成
1、增强材料传送系统:如纱架、毡铺展装置、纱孔等。
2、树脂浸渍:直槽浸渍法常用,在整个浸渍过程中,纤维和毡排列应十分整齐。
3、预成型:浸渍过的增强材料穿过预成型装置,以连续方式谨慎地传递,以便确保它们的相对位置,逐渐接近制品的终形状,并挤出多余的树脂,然后再进入模具,进行成型固化。
4、模具:模具是在系统确定的条件下进行设计的。根据树脂固化放热曲线及物料与模具的摩擦性能,将模具分成三个不同的加热区,其温度由树脂系统的性能确定。模具是拉挤成型工艺中关键的部分,典型模具的长度范围在0.6~1.2m之间。
5、牵引装置:牵引装置本身可以是一个履带型拉出器或两个往复运动的夹持装置,以便确保连续运动。
6、切割装置:型材由一个自动同步移动的切割锯按需要的长度切割。
成型模具的作用是实现坯料的压实、成型和固化。模具截面尺寸应考虑树脂的成型收缩率。模具长度与固化速度、模具温度、制品尺寸、拉挤速度、增强材料性质等有关,一般为600~1200mm。模腔光洁度要高以减少摩擦力,延长使用寿命,易于脱模。通常用电加热,对高性能复合材料采用微波加热。模具人口处需有冷却装置,以防胶液过早固化。浸胶工序主要掌握胶液相对密度(黏度)和浸渍时间。其要求和影响因素与预浸料相同。
固化成型工序主要掌握成型温度、模具温度分布、物料通过模具的时间(拉挤速度),这是拉挤成型工艺的关键工序。在拉挤成型过程中,预浸料穿过模具时产生一系列物理的、化学的和物理化学的复杂变化,迄今仍不很清楚。大体上讲按照预浸料通过模具时的状态,可把模具分成三个区域。增强材料以等速穿过模具,而树脂则不同。在模具入口处树脂的行为近似牛顿流体,树脂与模具内壁表面处的黏滞阻力减缓了树脂的前进速度,并随离模具内表面距离的增加,逐渐恢复到与纤维相当的水平。
预浸料在前进过程中,树脂受热发生交联反应,黏度降低,黏滞阻力增加,并开始凝胶,进入凝胶区。逐渐变硬,收缩并与模具脱离。树脂与纤维一起以相同的速度均匀向前移动。在固化区受热继续固化,并保证出模时达到规定的固化度。固化温度通常大于胶液放热峰的峰值,并使温度、凝胶时间和牵引速度相匹配。预热区温度应较低,温度分布的控制应使固化放热峰出现在模具中部靠后些,脱离点控制在模具中部。三段的温差控制在20~30℃,温度梯度不宜过大。还应考虑固化反应放热的影响。通常三个区域分别用三对加热系统来控温。
牵引力是保证制品顺利出模的关键。牵引力的大小取决于产品与模具间的界面剪应力。剪应力随牵引速度的增加而降低,并在模具的入口处、中部和出口处出现三个峰值。人口处的峰值是由该处树脂的黏滞阻力产生的。其大小取决于树脂黏性流体的性质、入口处温度及填料含量。在模具内树脂黏度随温度升高而降低,剪应力下降。随着固化反应的进行,黏度及剪应力增加。第二个峰值与脱离点相对应,并随牵引速度的增加,大幅度降低。第三个峰值在出口处,是制品固化后与模具内壁摩擦而产生的,其值较小。牵引力在工艺控制中很重要。要使制品表面光洁,则要求脱离点处的剪应力(第二个峰值)小,并且尽早脱离模具。牵引力的变化反应了制品在模具中的反应状态,并与纤维含量、制品形状和尺寸、脱模剂、温度、牵引速度等有关。
拉挤成型玻璃钢用主要原材料
树脂基体
拉挤成型玻璃钢主要采用不饱和聚酯树脂和乙烯基酯树脂,其他树脂也用酚醛树脂、环氧树脂、甲基丙烯酸等树脂。近年来由于酚醛树脂具有防火性等优点,现在国外已开发出适合拉挤成型玻璃钢用的酚醛树脂,称第二代酚醛树脂,已推广使用。除热固性树脂外,根据需要也选用热塑性树脂。
纤维增强材料
拉挤成型玻璃钢所用的纤维增强材料,主要是E玻璃纤维无捻粗纱居多,根据制品需要也可选用C玻璃纤维、S玻璃纤维、T玻璃纤维、AR玻璃纤维等。此外,为了特殊用途制品的需要也可选用碳纤维、芳纶纤维、聚酯纤维、维尼纶等合成纤维。为了提高中空制品的横向强度,还可采用连续纤维毡、布、带等作为增强材料。
辅助材料
(1)引发剂
引发剂的特性通常用活性氧含量、临界温度、半衰期来表示。
目前常用的引发剂有:
MEKP(过氧化甲乙酮)
TBPB(过氧化苯甲酸叔丁酯)
BPO(过氧化苯甲酰)
Lm-P(拉挤专用固化剂)
TBPO(过氧化异辛酸叔丁酯)
BPPD(过氧化二碳酸二苯氧乙基酯)
P-16[过氧化二碳酸双(4—叔丁基环已酯]
实际应用中很少有用单组分的,通常都是双组分或三组分按不同的临界温度搭配使用。
(2)环氧树脂固化剂
常用的有酸酐类、叔胺、咪唑类固化剂。
(3)着色剂
拉挤中的着色剂一般以颜料糊的形式出现。
(4)填料
填料可以降低制品的收缩率,提高制品的尺寸稳定性、表面光洁度、平滑性以及平光性或无光性等;有效的调节树脂粘度;可满足不同性能要求,提高耐磨性、改善导电性及导热性等,大多数填料能提高材料冲击强度及压缩强度,但不能提高拉伸强度;可提高颜料的着色效果;某些填料具有极好的光稳定性和耐化学腐蚀性;可降低成本。选择填料的粒度好要有个梯度,以达到佳,的使用效果。现在也有对填料进行表面处理来加大用量。
(5)脱模剂
脱模剂具有极低的表面自由能,能均匀浸湿模具表面,达到脱模效果。优良的脱模效果是保证拉挤成型工艺顺利进行的主要条件。
早期的拉挤成型工艺是用外脱模剂,常用的有硅油等。但用量很大且制品表面质量不理想,现已采用内脱模剂。
内脱模剂是将其直接加入到树脂中,在一定加工温度条件下,从树脂基体渗出扩散到固化制品表面,在模具和制品之间形成一层隔离膜,起到脱模作用。
内脱模剂一般有磷酸酯、卵磷酸、硬脂酸盐类、三乙醇胺油等。其中以硬脂酸锌的脱模效果较好。在拉挤生产中,人们通常更愿意使用在常温下为液体状的内脱模剂。目前市售的内脱模剂多为伯胺、仲胺和有机磷酸酯与酯肪酸的共聚体的混合物。
拉挤成型制品应用
拉挤成型制品包括各种杆棒、平板、空心管及型材,应用范围非常广泛,包括以下几个方面:
1、电气市场
这是拉挤玻璃钢应用早的个市场,目前成功开发应用的产品有:电缆桥架、梯架、支架、绝缘梯、变压器隔离棒、电机槽楔、路灯柱、电铁第三轨护板、光纤电缆芯材等。在这个市场中还有许多值得我们进一步开发的产品。
2、化工、防腐市场
化工防腐是拉挤玻璃钢的一大用户,成功应用的有:玻璃钢抽油杆、冷却塔支架、海上采油设备平台、行走格栅、楼梯扶手及支架、各种化学腐蚀环境下的结构支架、水处理厂盖板等。
3、消费娱乐市场
这是一个潜力巨大的市场,目前开发应用的有:钓鱼竿、帐篷杆、雨伞骨架、旗杆、工具手柄、灯柱、栏杆、扶手、楼梯、无线电天线、游艇码头、园林工具及附件。
4、建筑市场
在建筑市场拉挤玻璃钢己渗入传统材料的市场,如:门窗、混凝土模板、脚手架、楼梯扶手、房屋隔间墙板、筋材、装饰材料等。值得注意的是筋材和装饰材料将有很大的上升空间。
5、道路交通市场
成功应用的有:高速公路两侧隔离栏、道路标志牌、人行天桥、隔音壁、冷藏车构件等。
拉挤成型工艺常见问题及解决办法
在拉挤成型工艺过程中常出现制品表面剥落,开裂,气泡,色差等问题,下文列举了7大问题及相应的解决办法。
1. 剥落
当部件表面有固化树脂颗粒从模中出来时,这种现象称为剥落或脱落。
解决措施:
•提高固化树脂早期模的入口喂料端温度。
•降低线速度,使树脂更早固化。
•停线清理(30至60秒)。
•增加低温引发剂的浓度。
2. 起泡
部件表面出现起泡现象时。
解决措施:
•提高入口端模的温度,使树脂更快固化
•降低线速度,与上述措施作用相同
•提高强化水平。起泡经常由玻纤含量低导致的空隙引起。
3. 表面裂缝
表面裂缝由过度收缩引起。
解决措施:
•提高模温以加快固化速度
•降低线速度,与上述措施作用相同
•增加装填物的加载量或玻纤含量,增加富含树脂表面的强韧性,从而减少收缩率、压力和裂缝
•向部件添加表面衬垫或面纱
•增加低温引发剂的含量或使用低于当前温度的引发剂。
4. 内部裂缝
内部裂缝通常与截面过厚有关,裂缝可能出现在层压制品的中心位置,也可能出现在表面。
解决措施:
•提高喂料端的温度,以使树脂更早固化
•降低模尾端的模温,使其作为散热器,以降低放热峰
•如无法改变模温,则提高线速度,以此来降低部件外部轮廓的温度以及放热峰,从而减少任何热应力。
•降低引发剂水平,特别是高温引发剂。这是好的永久解决方案,但需要一些实验进行辅助。
•将高温引发剂替换为低放热但固化效果较好的引发剂。
5. 色差
热点会导致不均匀收缩,从而产生色差(又称颜色转移)
解决措施:
•检查加热器,确保其处于适当位置,从而不会在模上出现温度不均匀的现象
•检查树脂混合料以确保填充物和/或颜料不会出现沉降或分离(色差)
6. 巴士硬度低
巴氏硬度计的读数低;由于未完全固化。
解决措施:
•降低线速度以加速树脂的固化
•提高模温以提高模内的固化速率和固化程度
•检查导致过度塑化的混合物配方
•检查其他污染物,例如水或能够影响固化速率的颜料
注意: 巴氏硬度读数只能被用于对比使用相同树脂的固化效果。它们不能被用于对比使用不同树脂的固化效果,因为不同树脂会使用各自特定的乙二醇来生产,其交联深度也不尽相同。
7. 气泡或气孔
在表面会出现气泡或气孔。
解决措施:
•检查下多余的水汽和溶剂是否是在混合过程中或由于不正确的加热而导致。水和溶剂在放热过程中会沸腾蒸发,造成表面的气泡或气孔。
•降低线速,和/或升高模温,通过增加表面树脂硬度来更好地克服这个问题。
•使用表面罩或表面毡。这将加固表层树脂,有助消除气泡或气孔。
•向部件添加表面衬垫或面纱